





Hur kolfibervävens orientering ändrar påverkans beteende
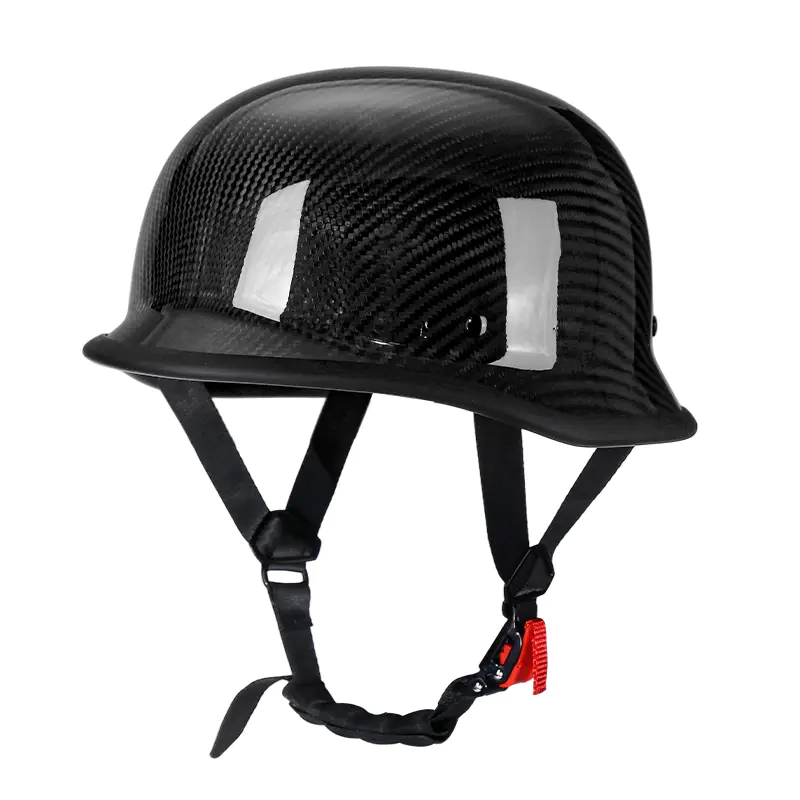
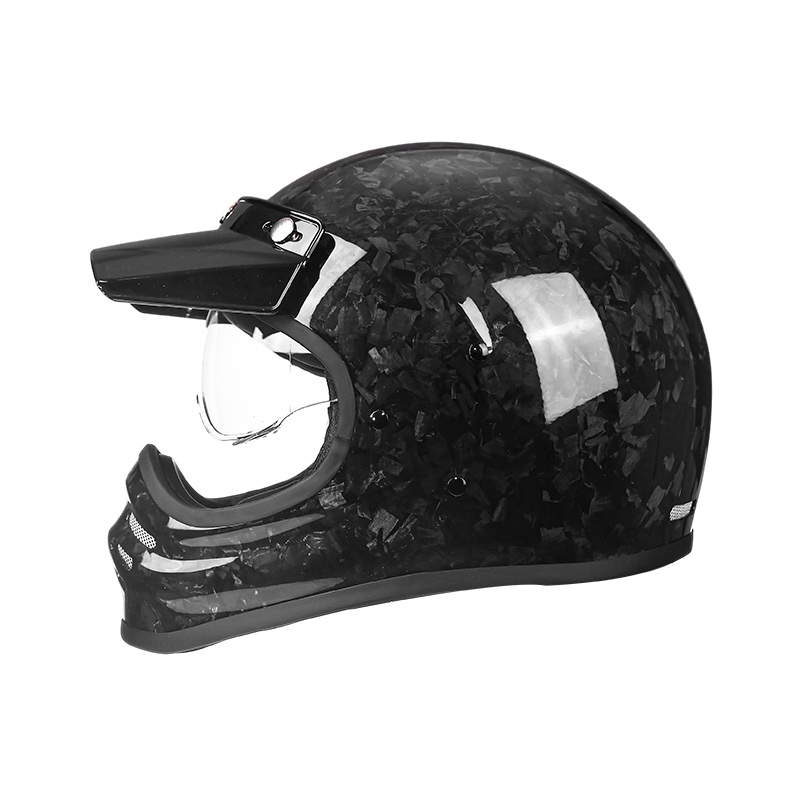
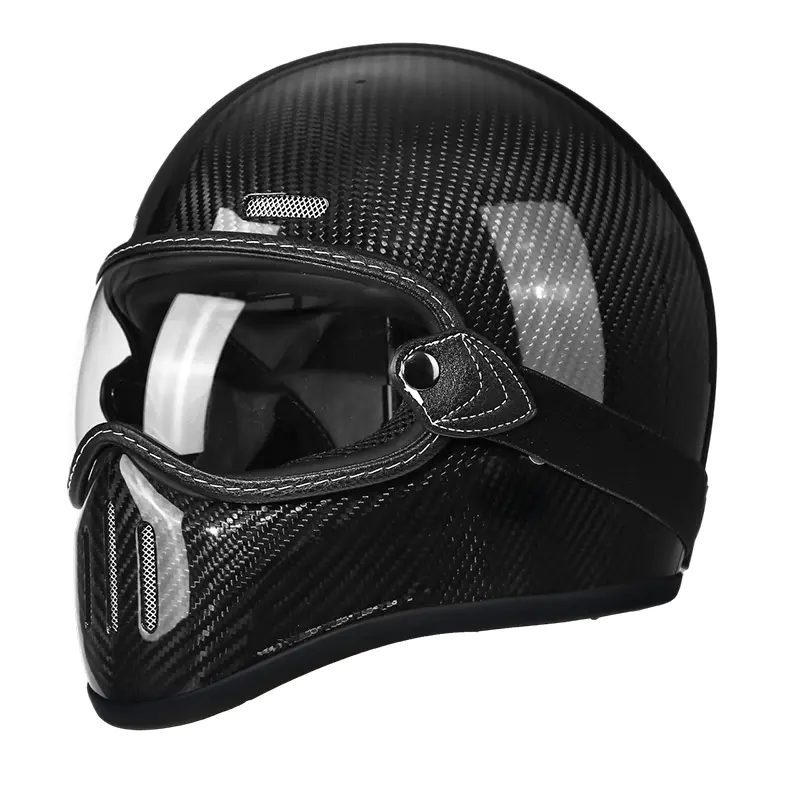
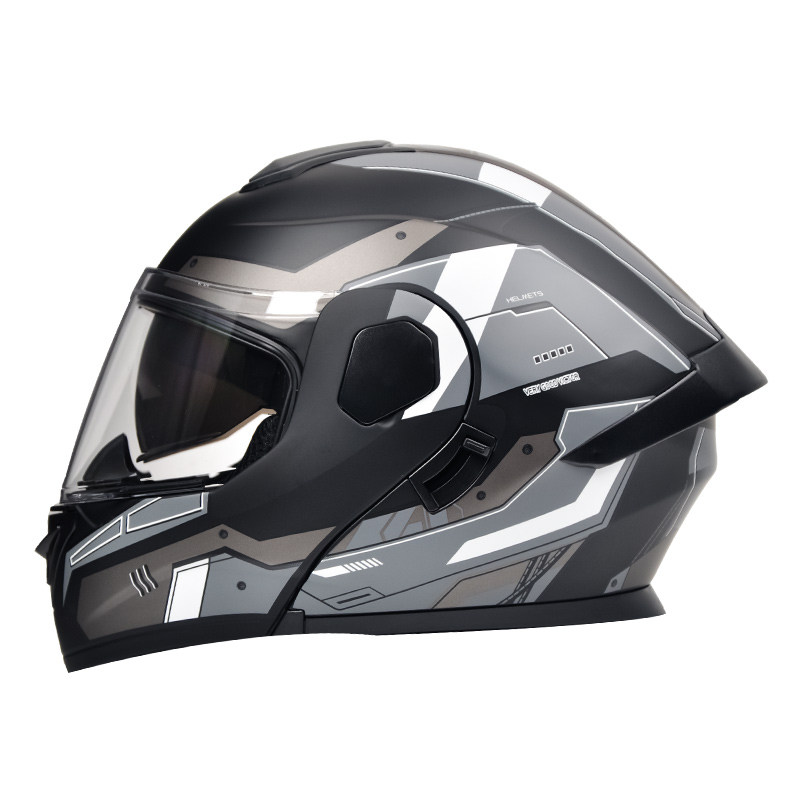
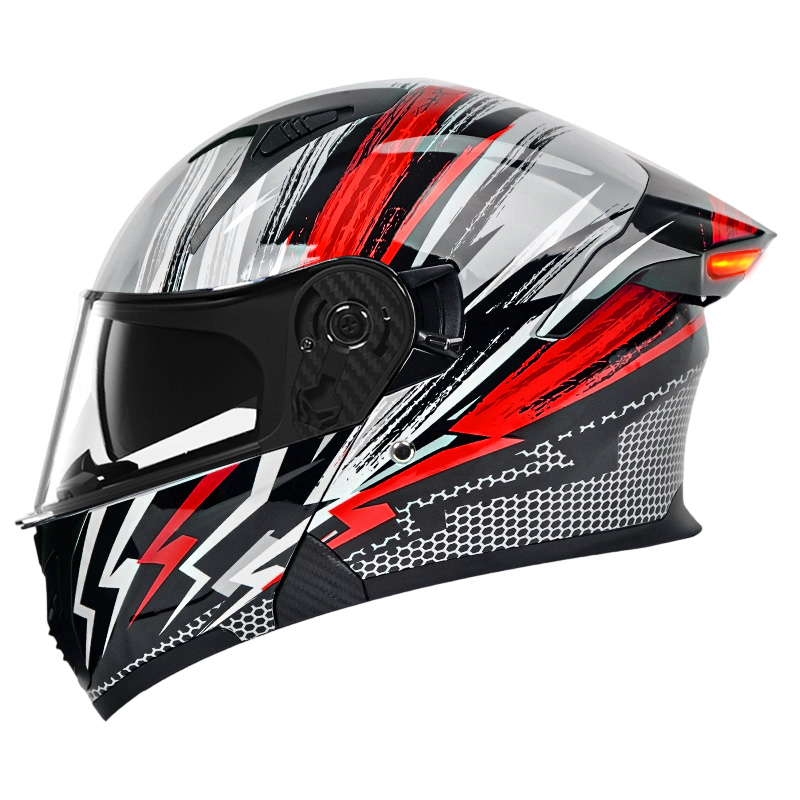
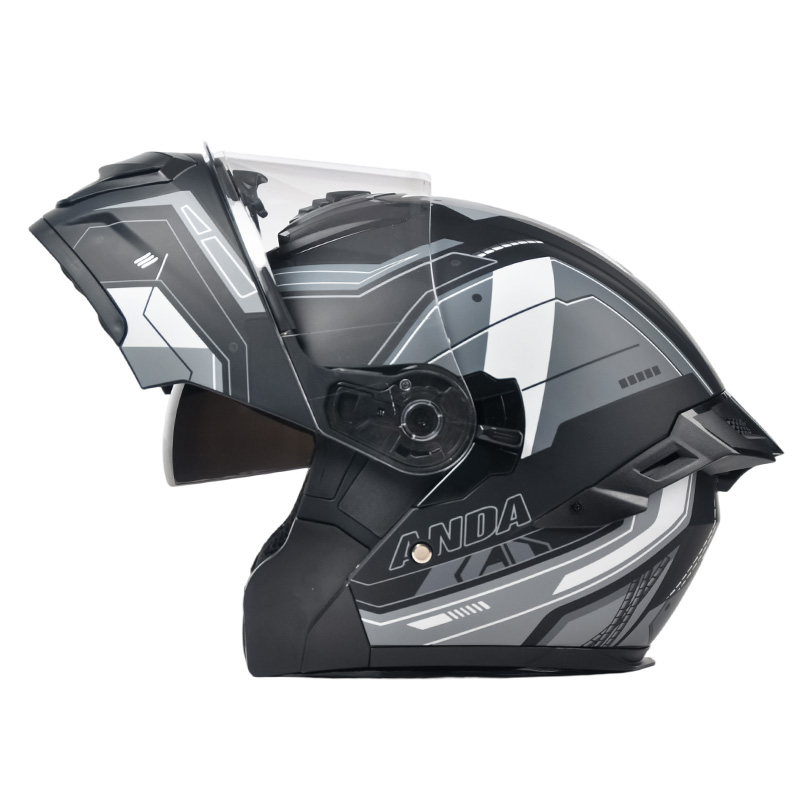
Shanghai Weijue Industry Co.,Ltd närmar sig carbon layup som ett konstruktionstekniskt beslut, inte ett kosmetiskt beslut. I en Kolfiberhjälm , vävens riktning - 0/90 grader mot 45 graders förspänning - bestämmer hur slagenergin rör sig över skalet. En 0/90 layup motstår direkt kompression bra, vilket är användbart över kronan, medan en 45 graders bias layup hanterar skjuvbelastningar bättre, vilket betyder mer runt tinningen och käkområdena där stötar ofta kommer i en vinkel snarare än rakt på. Tillverkare som använder en enda enhetlig väv över hela skalet optimerar vanligtvis för produktionshastighet snarare än slagfördelning, eftersom äkta flervägsuppläggning kräver handplacering av tygark i olika orienteringar per zon.
Harts-till-fiber-förhållande är den andra rörliga köpare frågar sällan om. För mycket harts ger tyngd utan att tillföra styrka, medan för lite lämnar torra fläckar som spricker under belastning. En ordentligt botad Motorcykelhjälm i kolfiber skalet har vanligtvis ett 60:40 fiber-till-harts-förhållande i vikt, och denna siffra är värd att begära direkt från alla leverantörer under kvalitetsrevisioner.
- 0/90 graders väv: starkare mot direkt kronanslag
- 45 graders förspänningsväv: bättre skjuvmotstånd vid tinningar och käkzoner
- Autoklavhärdning under tryck minskar luftfickor jämfört med härdning i öppen form
Väggtjocklekskontroll i ABS-formsprutning
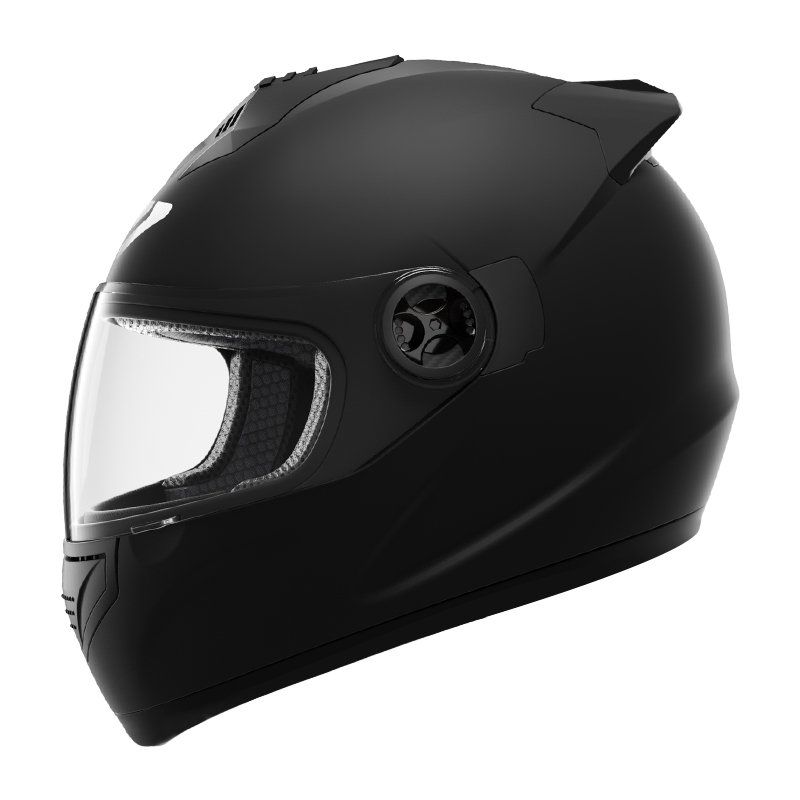
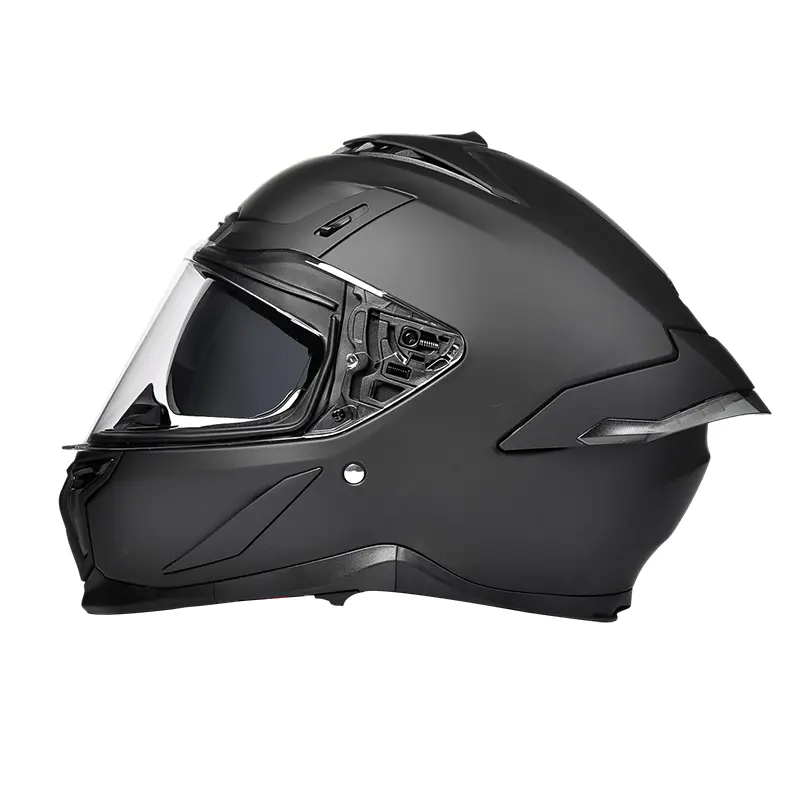
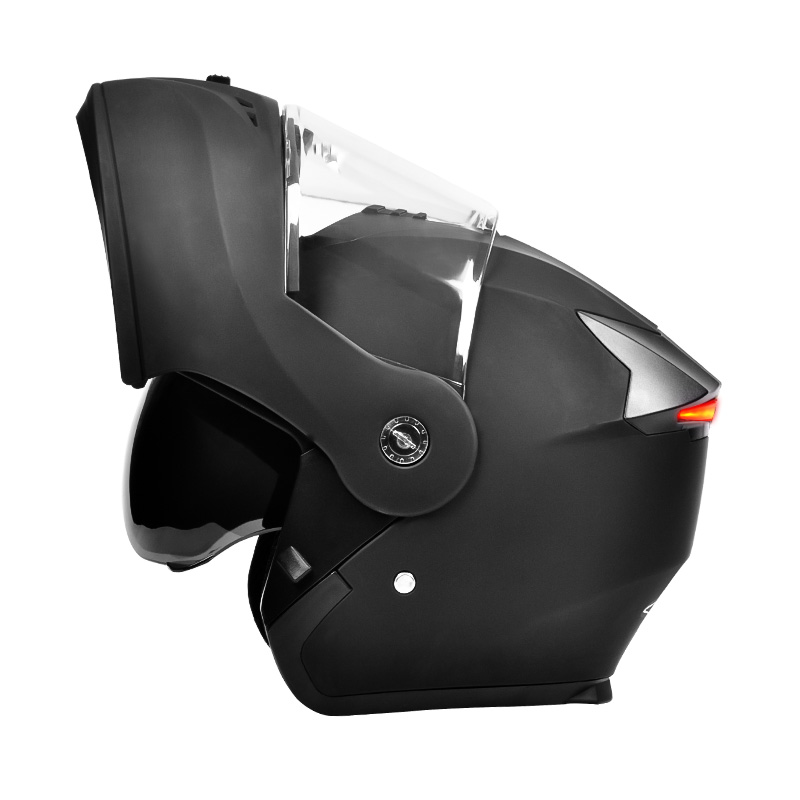
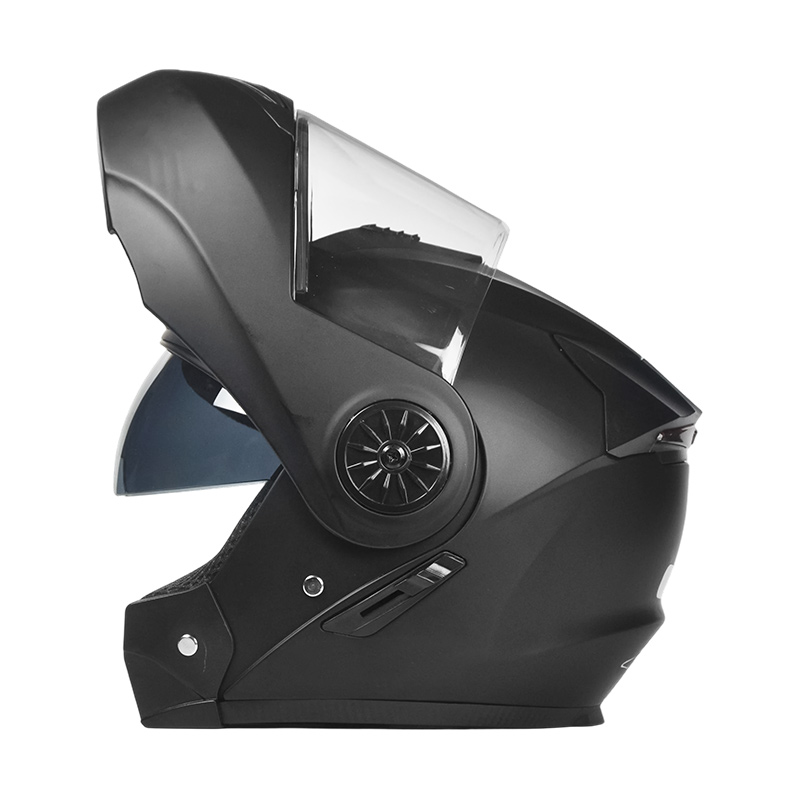
An ABS motorcykelhjälm skalet lever eller dör på mögelkonsistens snarare än enbart råmaterial. Formsprutning förlitar sig på att bibehålla jämn väggtjocklek över hela skalet - vanligtvis i intervallet 3 till 4 mm - eftersom alla zoner som kyls snabbare än det omgivande materialet skapar inre spänningspunkter som kallas sjunkmärken, som försvagar slaghållfastheten i exakt de områden som ryttare inte kan se från utsidan. Formtemperatur, insprutningstryck och kyltid måste alla hålla sig inom snäva toleranser sats efter sats, vilket är anledningen till att billigare verktygsoperationer ofta visar inkonsekventa resultat även när man använder samma ABS-hartskvalitet som en avancerad tillverkare.
Köpare som utvärderar en leverantör av ABS-hjälmar bör fråga om antalet mögelhålrum och skottkonsistenstestning, inte bara hartsmärket, eftersom två hjälmar gjorda av identiskt råmaterial kan prestera väldigt olika beroende på hur hårt injektionsprocessen kontrolleras batch till batch. Det är också här Shanghai Weijue Industry Co.,Ltd investerar kraftigt och utför stickprovskontroller av skaltjockleken på varje produktionssats snarare än att bara förlita sig på provtagning före produktion.
Viktfördelning och nacktrötthet under långa turer
Den totala hjälmens vikt får mest uppmärksamhet i produktlistorna, men viktfördelningen runt huvudet är viktigare för förarens trötthet på turer längre än två timmar. En hjälm med vikt koncentrerad framåt - vanlig i modeller med tunga ansiktsskydd eller framåtmonterade ventiler - skapar mer belastning på nacken framåt än en hjälm med samma totalvikt med massan jämnt fördelad runt skalet. Detta är en av de praktiska fördelarna som kolfiberkonstruktionen erbjuder jämfört med ABS: för samma skaltjocklek som krävs för att klara slagtestning sparar kolfiber vanligtvis 150 till 200 gram, och den sparade vikten är mest märkbar i minskad nackutmattning under långvarig motorvägskörning snarare än i något enskilt specnummer.
Där viktskillnaden faktiskt spelar roll
- Ihållande motorvägshastigheter där vindmotstånd ger vridmoment till nacken
- Spårkörning med frekventa huvudrörelser som kontrollerar speglar och döda vinklar
- Flertimmarsturer där kumulativ trötthet påverkar reaktionstiden
Matchande skalmaterial för beställningsvolym och prispositionering
Beslutet mellan att lagra en kolfiberhjälmlinje kontra en ABS-hjälmlinje handlar vanligtvis om att matcha produktionsekonomin till målåterförsäljarnivån, snarare än att ett material är universellt "bättre". Carbon layup är arbetskrävande och minskar inte i kostnad på det sätt som formsprutning gör vid hög volym, så det tenderar att vara vettigt för premiumproduktlinjer med lägre enhetsantal. ABS-gjutning blir däremot mer kostnadseffektiv när ordervolymen ökar, eftersom verktygskostnaderna fördelas över en större serie.
| Faktor | Motorcykelhjälm i kolfiber | ABS motorcykelhjälm |
|---|---|---|
| Produktionsmetod | Handuppläggning, autoklavhärdad | Formsprutad |
| Kostnadseffektivitet i stor skala | Förbättras långsamt med volymen | Förbättras kraftigt med volymen |
| Typisk positionering | Premium, lägre antal enheter | Mellanregister, hög volym |
Eftersom orderstrukturer varierar så mycket beroende på marknad, kör vi både en kolfiberhjälmlinje och en ABS-hjälmlinje parallellt hos Shanghai Weijue Industry Co., Ltd, så att köpare kan anpassa skalmaterial till sin prisnivå utan att byta leverantör mellan produktsortiment.